- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Produktuak



Estanpazioa Eta Luzatze Eta Gainazaleko Tratamendua
Qingdao Difon Machinery Co., Ltd.-k estanpazioa eta luzapena eta gainazalaren tratamendua egiten du metalezko piezen zinkazioa eta anodizazioa bezala. Etxetresna elektrikoetarako, automoziorako eta elektronikarako osagai iraunkorrak eta erabilera anitzekoak egiten ditugu. Gure zerbitzuak estanpazio eta luzatze eta gainazaleko tratamendu zehatzak nahasten ditu, beraz, herdoilaren aurkako pieza estanpatuak behar dituzten enpresek guregan konfiantza dute.
Bidali kontsulta
Produktuaren Deskribapena
Qingdao Difon Machinery Co., Ltd.-k estanpazioa eta luzapena eta gainazalaren tratamendua egiten du metalezko piezen zinkazioa eta anodizazioa bezala. Etxetresna elektrikoetarako, automoziorako eta elektronikarako osagai iraunkorrak eta erabilera anitzekoak egiten ditugu. Gure zerbitzuak estanpazio eta luzatze eta gainazaleko tratamendu zehatzak nahasten ditu, beraz, herdoilaren aurkako pieza estanpatuak behar dituzten enpresek guregan konfiantza dute.
Lan honetan urteetako esperientzia duen fabrikatzaile garen heinean, badakigu gainazal tratamenduak dituzten pieza estanpatuak ez direla "formako metalak" soilik. Azken produktuak nola funtzionatzen duen axola dute: garbigailuaren barruko ontzian hezetasunari aurre egitea edo autoaren euskarrian errepideko gatzaren aurrean jartzea. Ekoizle gehienek estanpazioa eta luzapena eta gainazalaren tratamendua bereizita egiten dituzte; horrek kalitate hutsuneak eragiten ditu. Baina materiala ebakitzetik azken estalduraraino kudeatzen dugu leku bakarrean. Horrela, estanpatutako piezaren indarra gainazaleko geruzaren babesarekin bat dator. Bezeroek tamaina estandarrak betetzen dituzten eta ingurune gogorretan irauten duten piezak lortzen dituzte. Horregatik, hainbeste industriatan konfiantza dugu.
Gure estanpazio- eta luzatze-prozesua industria desberdinetara egokitzen da, eta material egokia aukeratzen hasten da. Etxetresna elektrikoen piezetarako (hozkailuko ateen bisagrak edo AC txasisa adibidez), SPCC hotzean ijetzitako altzairua erabiltzen dugu. Material hau erraz makurtzen da forma konplexuetarako eta gainazal leuna du anodizatzeko. Azken hiruhilekoan, SPCC altzairu lote batek huts egin zuen gure okertze-probak; berehala baztertu genuen, beraz, ez genuen hozkailuaren bisagra txarrik geratu.
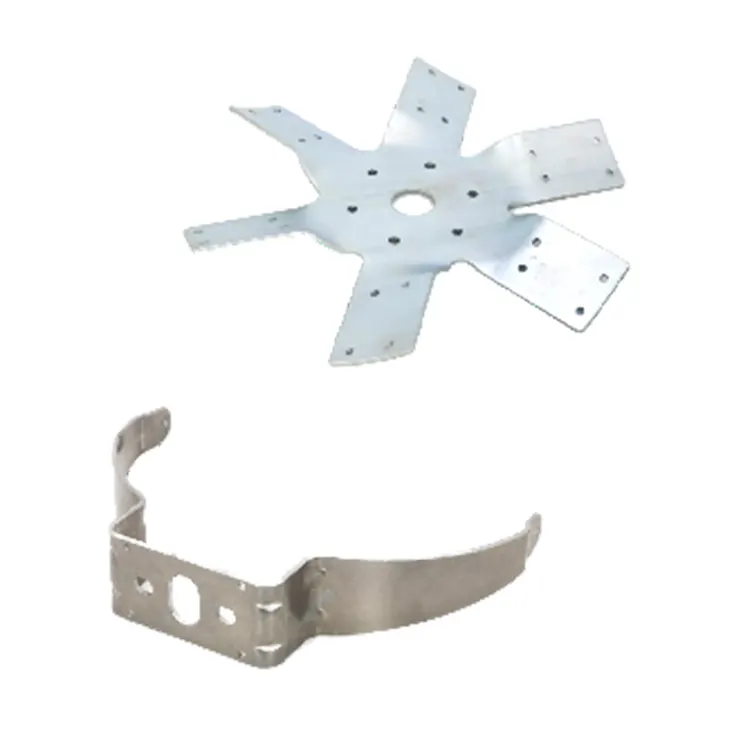
Autoaren kanpoaldeko piezetarako (bumper-euskarrietarako edo erregai deposituen euskarrietarako) HC340LA erresistentzia handiko altzairua erabiltzen dugu. Zigilatu ondoren sendo mantentzen da, beraz, errepideetako bibrazioak maneiatzen ditu. Bere karbono-eduki baxuak zinkaren xaflaketa uniformeki itsasten laguntzen du. Pieza elektronikoetarako —bateria karkasak edo konektoreen maskorrak— 5052 aluminiozko aleazioa erabiltzen dugu. Arina da, luzatzen erraza da eta anodizazioarekin ondo funtzionatzen du isolamendu elektrikoa areagotzeko. Ekoiztu aurretik, material sorta bakoitza trakzio- eta tolestura-probak egiten ditu; horrek piezak pitzatzea edo okertzea geldiarazten du estanpazioan zehar.
Estanpazioa eta luzapena eta gainazalaren tratamendua lotzen ditugun modua da nabarmentzen gaituena. Zigilatu ondoren, piezak garbitzeko hiru urrats erraz egiten ditugu, estaldura ondo itsasteko: lehenik eta behin, garbitzaile alkalinoa erabiltzen dugu 50-60 ℃-tan makina-olioa garbitzeko; bigarrenik, gainazaleko oxidoak %10eko azido sulfurikoarekin grabatzen ditugu; hirugarrenik, ur garbiarekin garbitzen dugu produktu kimikoek akatsak sor ez ditzaten.
Zinkaturako, zianurorik gabeko soluzio bat erabiltzen dugu (RoHS arauak betetzen ditu) 8-12μm-ko geruza bat lortzeko. Geruza honek 480 orduko gatz-ihindura probak gainditzen ditu herdoil gorririk gabe, auto eta kanpoko piezen aproposa. Anodizatzeko, 18-22 ℃-tan azido sulfurikoa erabiltzen dugu 10-15 μm-ko oxido-filma egiteko, eta gero 95-100 ℃ ur beroarekin zigilatu herdoilaren aurkako erresistentzia izan dadin. Prozesu honek etxetresna elektrikoen piezei marradura-kontrako azalera ematen die eta kolore pertsonalizatuak lotzeko aukera ematen digu (zilarra edo beltza adibidez). Behin kafe-makina bezero bati anodizazio beltza egin genion; haien bezeroei maite zuten nola zuen itxura eta nola ez zuen marradurarik erakusten.
Nitxoen industriako bezeroentzako pieza pertsonalizatuak ere egiten ditugu. Prozesua haien beharrak entzuten hasten da: pieza nola erabiliko den, tamaina mugak eta zer egin behar duen galdetzen dugu. Ondoren, gure ingeniariek CAD/CAM softwarea erabiltzen dute estanpazio trokelak diseinatzeko eta luzatze-prozesua simulatzeko; honek arazoak hasieran aurkitzen laguntzen digu, eremu sakonetan materiala meheegia izatea adibidez. Trokela doitzen dugu benetako piezak egin aurretik.
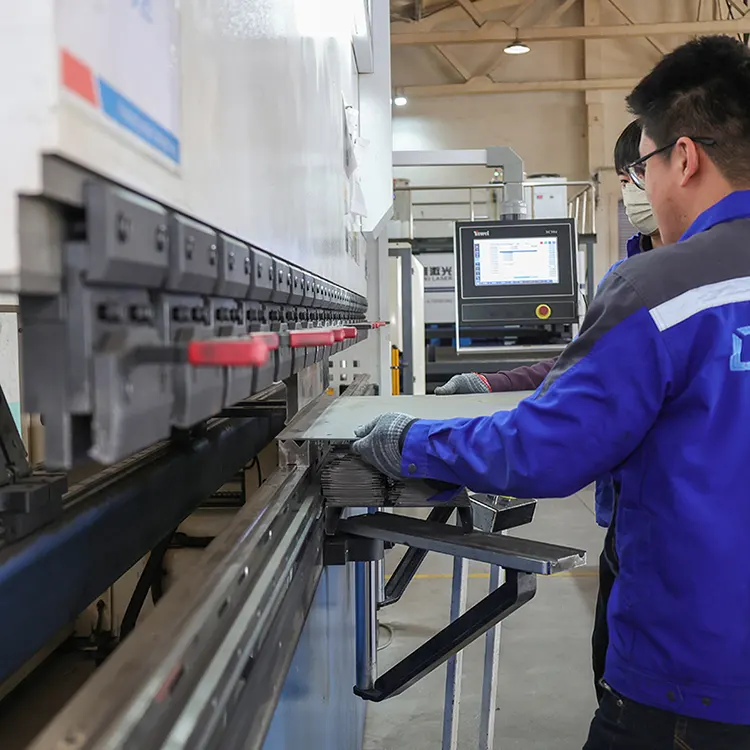
Ondoren, 50-100 prototipo egiten ditugu bezeroek proba ditzaten. Esate baterako, gailu medikoen bezero batek aluminiozko estanpatutako erretilu bat behar zuen. Anodizatua eta lautasun estua behar zituen doitasun-tresnei eusteko. Gure taldeak trokelaren euskarri-indarra egokitu zuen luzatze-esfortzua murrizteko, eta, ondoren, anodizazio-tenperatura egokitu zuen filma berdintzeko. Prototipoek 100 zikloko desinfekzio kimikoko proba gainditu zuten, ez zuten estaldura zuritu. Orain hilean 5.000 erretilu eskatzen dituzte.
Pieza horien fabrikatzaile dedikatu gisa, kalitate kontrol zorrotza mantentzen dugu ekoizpenaren bidez. ISO 9001 eta IATF 16949 ziurtagiriak ditugu. Lote bakoitza gure QA taldeak egiaztatzen du: laser tresna erabiltzen dugu estanpazio-tamainak neurtzeko, X izpien makinak zinkaren lodiera egiaztatzeko eta atxikimendu-probak egiten ditugu anodizatutako filmetarako. Trazabilitate-dokumentuak ere ematen ditugu (materialaren ziurtagirietatik hasi eta prozesuen erregistroetara), bezeroek piezak beren industriako estandarrak betetzen dituzten egiaztatzeko.
Bidaltzen dugunean, marraduraren aurkako ontziak erabiltzen ditugu estalitako gainazalak babesteko. Epe malguak ere eskaintzen ditugu: pieza estandarrek 7-10 egun behar dituzte, pertsonalizatuek 20-30 egun behar dituzte. Bezeroek prototipo sorta txikiak edo ekoizpen-lanak handiak behar dituzten ala ez, gure zerbitzu integratuak kalitate, malgutasun eta balio ona eskaintzen ditu.
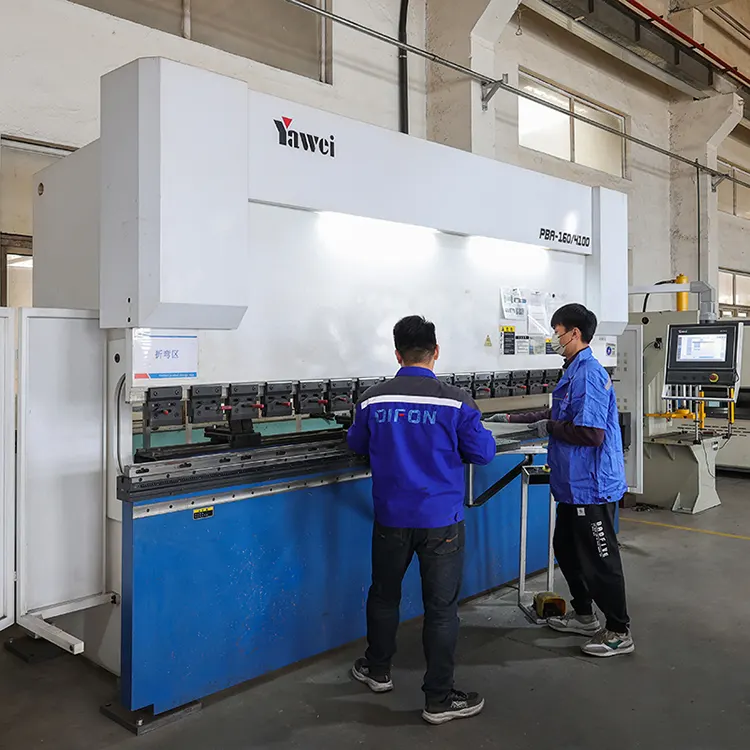
Hot Tags: Estanpazioa Eta Luzatze Eta Gainazaleko Tratamendua
Lotutako Kategoria
Aluminiozko Galdaketa
Galdaketa Prozesua
Xaflaren fabrikazioa
Estanpazio Prozesatzea
Soldadura Prozesua
Doitasun Mekanizazioa
Bidali kontsulta
Mesedez, eman lasai zure kontsulta beheko formularioan. 24 ordutan erantzungo dizugu.
Lotutako produktuak